

Imaginez une machine à pâtes, mais au lieu de nouilles, elle produit les tuyaux en PVC sous votre évier, les coupe-froid autour de la portière de votre voiture ou l'isolation protégeant les câbles électriques dans les centres de données IA. Il s'agit essentiellement de plastiques extrudés-mais la réalité implique bien plus de sophistication que la plupart des gens ne le pensent.
Le marché mondial des plastiques extrudés a atteint 177,47 milliards de dollars en 2024 et devrait atteindre 260,43 milliards de dollars d'ici 2034, selon une étude de marché de Precedence Research. Pourtant, malgré cette présence massive de l'industrie, la plupart des explications s'arrêtent à « chauffer le plastique, le pousser à travers la matrice, le refroidir ».
Ce qui leur manque, c'estpourquoila vis tourne à exactement 120 tr/min,pourquoiles zones de température du baril comptent plus que la chaleur globale, etpourquoiun procédé inventé en 1820 pour le caoutchouc alimente désormais tout, des infrastructures d'énergie renouvelable aux dispositifs médicaux.
Après avoir analysé les opérations d'extrusion actuelles dans les secteurs de l'emballage, de l'automobile et de la construction-et examiné ce qui se passe réellement à l'intérieur de ce fût chauffé-J'ai développé ce que j'appelle lePyramide de contrôle d'extrusion. Ce cadre révèle qu'une extrusion réussie ne dépend pas d'un réglage parfait, mais de l'orchestration de quatre niveaux de contrôle interdépendants. Maîtrisez les quatre et vous produisez des composants de qualité aérospatiale-. Si vous vous trompez, vous résoudrez les problèmes de profils déformés et de dérive dimensionnelle.
Comprendre la pyramide du contrôle d'extrusion
Avant de plonger dans la mécanique, établissons le cadre qui guidera tout le reste. Considérez la maîtrise de l’extrusion comme une pyramide à quatre niveaux :
Niveau 1 - Sélection des matériaux (Fondation)
Votre choix de résine, vos additifs et votre teneur en humidité déterminent ce qui est physiquement possible. Vous ne pouvez pas remédier à une mauvaise sélection de matériaux avec un meilleur contrôle des processus.
Niveau 2 - La zone de transformation (processus)
Les profils de température, la vitesse de la vis et la pression contrôlent la façon dont votre matériau se transforme de granulés solides en matière fondue homogène. C'est là que la physique devient intéressante.
Formation de niveau 3 - (géométrie de la matrice)
La conception de la matrice, la longueur des plages et les canaux d'écoulement contrôlent la façon dont cette matière fondue prend la forme souhaitée. De petites modifications de conception créent ici des effets massifs en aval.
Niveau 4 - stabilisation (refroidissement)
La vitesse et la méthode de refroidissement déterminent si votre profil soigneusement formé conserve sa forme ou se déforme. Les plastiques conduisent la chaleur 2 000 fois plus lentement que l'acier.-la patience compte.
Chaque niveau dépend de celui en dessous. Examinons comment cette pyramide fonctionne dans la pratique en suivant le plastique depuis les granulés jusqu'au produit fini.
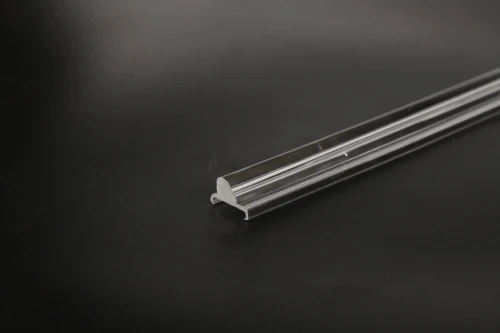
Le parcours des plastiques extrudés : à l’intérieur de la machine
L'équipement qui permet d'y arriver
Une extrudeuse de plastique n'est pas une machine unique - : c'est un système orchestré de sept composants critiques travaillant de concert. Selon les spécifications techniques des principaux fabricants tels que Davis-Standard et Milacron, voici ce qui rend l'extrusion moderne possible :
La trémiese trouve au sommet du système et alimente par gravité-des granulés de plastique (appelés "nurdles" dans le jargon de l'industrie) dans la gorge d'alimentation. Ces pellets mesurent généralement 2-5 mm de diamètre. Avant d'entrer dans la trémie, les matériaux sont souvent mélangés à des additifs colorants pour l'esthétique, des inhibiteurs UV pour les applications extérieures ou des modificateurs d'impact pour la durabilité.
La gorge nourricièrecanalise le matériau de la trémie au baril tout en empêchant une fusion prématurée. Ce composant apparemment simple a une fonction cruciale : si le matériau ramollit trop tôt, il crée un « pont » qui bloque l'écoulement. C'est pourquoi les gorges d'alimentation intègrent souvent un refroidissement par eau.
Le barilC'est là que commence la transformation. Les fûts modernes comportent 3-5 zones de chauffage contrôlées indépendamment, chacune avec des contrôleurs PID maintenant les températures à ±2 degrés. Pour le polyéthylène, vous pouvez voir des zones définies respectivement à 160 degrés, 180 degrés, 200 degrés, 210 degrés et 200 degrés. Vous avez remarqué cette dernière goutte ? C'est intentionnel : cela évite la dégradation juste avant la mort.
À l'intérieur du canon se trouveLa vis, le cœur de l'opération. Ce n'est pas seulement une tige filetée. Les vis industrielles sont conçues avec précision-avec trois zones distinctes :
Zone d'alimentation(profondeur constante) : saisit les pellets et les fait avancer
Zone de compression(profondeur décroissante) : Compacte le matériau, initie la fusion
Zone de comptage(profondeur faible constante) : fournit une fusion uniforme à la filière
Une vis typique tourne à 60-120 tr/min. Pourquoi pas plus vite ? Au-dessus de certaines vitesses, vous ne mélangez pas mieux- vous générez une chaleur de cisaillement excessive qui dégrade le polymère. Pensez-y comme à trop pétrir la pâte ; il y a un point optimal au-delà duquel vous causez des dégâts.
La plaque de disjoncteurse trouve à l'extrémité de la vis et supporte les filtres qui filtrent les contaminants tout en créant une contre-pression-. Cette pression est cruciale - : elle force le polymère à entrer en contact intime avec les parois chauffées du fût et garantit une fusion complète. Les pressions ici dépassent souvent 34 MPa (5 000 psi), c'est pourquoi la plaque de rupture est un composant en acier massif, et non un simple support de tamis.
Le déC'est là que le chaos contrôlé devient une précision contrôlée. La conception des matrices est à la fois une science et un art. L'ouverture doit tenir compte du gonflement de la filière (cette expansion lorsque le plastique fondu sort sous haute pression dans l'atmosphère), compenser les différents débits à travers le profil et répartir le matériau uniformément. Pour un profil rond simple, vous pourriez voir un gonflement de 15 à 20 %. Les formes complexes nécessitent des mois de conception et de tests itératifs.
Le système de refroidissementachève la transformation. Pour les tuyaux et les tubes, cela implique souvent un bain-marie contrôlé sous vide-. Le vide est indispensable-sans lui, le tube encore-en fusion s'effondrerait sous son propre poids. Pour les feuilles, les rouleaux de refroidissement contrôlent avec précision la température et la finition de surface. La température des rouleaux est extrêmement importante : un froid trop froid provoque des contraintes internes ; trop chaud permet une dérive dimensionnelle.
Ce qui se passe réellement : la physique de la transformation
C'est ici que nous allons au-delà des descriptions mécaniques et abordons ce qui arrive réellement au plastique. C’est le manque de connaissances dans la plupart des explications.
Phase 1 : Convoyage de solides (zone d'alimentation)
Les pellets entrent à température ambiante, environ 20-25 degrés. La vis rotative crée une friction entre les pellets et la paroi du canon. Cette friction génère la première chaleur, avant même que les radiateurs ne comptent. En fait, lors du traitement de certains matériaux assez rapidement, les opérateurs éteignent parfois complètement les appareils de chauffage. La vis maintient la température de fusion uniquement grâce à la friction et à la pression. Les matériaux comme le PVC en bénéficient particulièrement car la température de traitement du PVC (180-200 degrés) se situe dangereusement près de sa température de décomposition (220 degrés +).
Phase 2 : Fusion et compression
Lorsque les pellets entrent dans la zone de compression, trois choses se produisent simultanément :
Chaleur externedes chauffe-barils pénètre dans le polymère
Compressionréduit le volume à mesure que la profondeur de la vis diminue
Chauffage par cisaillementle glissement du matériau sur lui-même génère de la chaleur supplémentaire
Une idée fausse très répandue : les gens pensent que ce sont les radiateurs qui font toute la fonte. En réalité, le chauffage visqueux-la chaleur générée lorsque des fluides épais sont forcés de s'écouler-contribue à hauteur de 30 à 70 % de l'énergie thermique, en fonction du matériau et de la vitesse de la vis. C'est pourquoi le contrôle de la température est si complexe. Vous ne faites pas que chauffer ; vous équilibrez plusieurs sources de chaleur.
Au niveau moléculaire, les chaînes polymères commencent à glisser les unes sur les autres. Les régions cristallines (où les chaînes polymères sont ordonnées) commencent à se perturber. Les régions amorphes (où les chaînes sont entremêlées de manière aléatoire) commencent à se déplacer plus librement. Le matériau passe d'un solide avec une certaine élasticité à un fluide visqueux.
Phase 3 : Homogénéisation (Zone de Comptage)
Au moment où le matériau atteint cette section finale de la vis, il devrait être complètement fondu et uniforme. Le canal peu profond et à profondeur constante-effectue ici un travail essentiel : supprimer toutes les variations de température et créer une pression constante. Sans cette homogénéisation, vous verriez des stries dans le produit final -lignes visibles où un matériau légèrement plus froid ou plus chaud s'écoulait à travers la filière.
La plaque de disjoncteur et le pack de tamis assurent le contrôle de qualité final. La taille des mailles du tamis varie de 20 à 200 mailles (soit 20 à 200 ouvertures par pouce). Les tamis plus fins capturent plus de contaminants mais créent plus de contre-pression-et nécessitent des changements plus fréquents. C'est un compromis-entre qualité et productivité.
Phase 4 : Flux de matrice et mise en forme
Lorsque la matière fondue entre dans la filière, la pression chute considérablement-de ces 34+ MPa à l'intérieur du barillet jusqu'à la pression atmosphérique à la sortie. Cette chute de pression provoque le gonflement de la filière dont j'ai parlé plus tôt. Mais il se passe bien plus encore.
Différents polymères réagissent différemment à cette libération de pression. Certains sont plus « élastiques » (ils rebondissent davantage), d'autres sont plus « visqueux » (ils s'écoulent plus facilement). Le rapport entre le comportement élastique et visqueux-appelé "élasticité à l'état fondu"-détermine l'ampleur du gonflement que vous verrez et le comportement du matériau.
À l’intérieur de la filière, la vitesse d’écoulement varie à travers le profil. Le matériau au centre se déplace plus rapidement que le matériau près des murs (le frottement des murs le ralentit). Une bonne conception de filière en tient compte en faisant varier la profondeur et la largeur du canal pour équilibrer les débits. C'est pourquoi la conception de matrices pour des profils complexes peut coûter entre 50 000 et 200 000 dollars et nécessiter 6 à 12 mois de développement.
Phase 5 : Refroidissement et solidification
Rappelez-vous que les plastiques conduisent la chaleur 2 000 fois plus lentement que l’acier ? Cela crée un défi important. Lorsque votre profil sort de la matrice à 200 degrés +, la surface extérieure refroidit rapidement tandis que l'intérieur reste fondu. Cela crée un gradient de température qui peut poser plusieurs problèmes :
Contraintes internesdû à un refroidissement non-uniforme, entraînant une déformation ultérieure
Retrait différentielalors que l'extérieur "se verrouille" tandis que l'intérieur continue de rétrécir
Variations de cristallinitéaffectant les propriétés mécaniques
La solution implique un refroidissement soigneusement contrôlé. Pour un tuyau à paroi épaisse-, vous pouvez passer 30 à 60 secondes dans le bain-marie. Pour les films minces, un refroidissement à l’air pendant 2 à 3 secondes suffit. La différence de température pendant le refroidissement doit généralement rester inférieure à 10 degrés sur toute l'épaisseur du profilé.
Les types qui façonnent notre monde
Toutes les extrusions ne sont pas égales. Quatre variantes majeures de processus répondent à différents besoins de produits :
1. Extrusion de tubes : création de profils creux
La caractéristique déterminante ici est un mandrin ou une broche positionné à l’intérieur de la matrice pour créer le centre creux. Pour les tuyaux, cette broche s'étend à travers l'ouverture de la filière. L'air comprimé circule à travers la broche à une pression soigneusement contrôlée-généralement de 0,5-2 bar pour maintenir le diamètre interne pendant que les parois se solidifient.
Les tubes multi-lumières (pensez aux cathéters à plusieurs canaux) utilisent plusieurs broches. Chaque broche reçoit une pression d'air contrôlée indépendamment, permettant un contrôle précis du diamètre de chaque canal. Les fabricants de tubes médicaux atteignent ainsi des tolérances de ±0,025 mm.
L’équipement en aval est ici essentiel. Les calibreurs sous vide-blocs essentiellement usinés avec précision avec aspiration-tirent le tube encore-souple contre des surfaces calibrées pour maintenir la précision dimensionnelle. Pour une conduite d'eau de 110 mm, vous pouvez avoir 3-4 calibreurs sous vide en séquence, chacun ajustant le diamètre à mesure que le matériau refroidit.
2. Extrusion de film soufflé : de la bulle au sac
Entrez dans n'importe quelle épicerie et vous êtes entouré de produits en film soufflé -sacs de courses, emballages alimentaires, sacs poubelles. Le processus est fascinant à regarder.
Une filière circulaire, orientée verticalement, extrude un tube vers le haut. Un anneau d'air autour de la matrice refroidit le plastique tandis que l'air comprimé injecté à travers le centre de la matrice gonfle le tube pour former une bulle. Cette bulle peut avoir un diamètre de 1-3 mètres-le taux d'explosion détermine l'épaisseur finale du film.
La bulle s'élève de 4-20 mètres (la "hauteur de la tour") avant que les rouleaux pinceurs au sommet ne l'aplatissent en un film double couche. La hauteur de la tour dépend des besoins de refroidissement : les tours plus hautes permettent un refroidissement plus lent, produisant un film plus cristallin (et donc plus résistant).
L'épaisseur du film dépend de trois variables : le taux d'extrusion, la vitesse du rouleau pinceur et le taux d'explosion. Accélérez les rouleaux pinceurs tout en maintenant le taux d'extrusion constant et vous étirez le film plus finement. Cette orientation moléculaire (étirement des chaînes polymères) améliore en fait les propriétés - le film orienté est plus résistant qu'un film non orienté de même épaisseur.
Les dernières lignes de film soufflé, utilisant la technologie d'entreprises comme Reifenhäuser, intègrent une mesure d'épaisseur en ligne avec contrôle par rétroaction, maintenant l'épaisseur à moins de 3 % sur toute la largeur du film. Il y a à peine dix ans, ±10 % était considéré comme une bonne chose.
3. Extrusion de feuilles et de films : plate et précise
Au lieu d'une ouverture de matrice ronde, les matrices en feuille créent une fente large et fine-parfois de 3+ mètres de large. Le défi consiste à maintenir un débit uniforme sur toute cette largeur. Des variations de température, même de 2 à 3 degrés, créent des bandes d'épaisseur visibles dans la feuille finale.
Les matrices de feuilles modernes incluent des systèmes « deckle » -lèvres réglables indépendamment en des centaines de points sur la largeur de la matrice. Les opérateurs (ou de plus en plus, les systèmes automatisés) affinent-chaque point pour obtenir une épaisseur uniforme. Un dé de 2-mètres de large peut avoir 200+ points d'ajustement.
Après avoir quitté la matrice, la feuille fondue passe à travers une "empilement de trois-rouleaux"-trois rouleaux de chrome poli disposés en triangle. La feuille s'enfile entre les rouleaux supérieur et inférieur (le « point de pincement »), où la pression et la température déterminent l'état de surface. Le troisième rouleau soutient la feuille et assure un refroidissement supplémentaire.
Le contrôle de la température des rouleaux est ici incroyablement précis-à ±0,5 degrés près. Pourquoi? Parce que la finition de surface de la feuille est directement transférée de la surface du rouleau. Pour les feuilles de qualité optique-(comme celles utilisées dans les écrans), les rouleaux sont polis pour obtenir des finitions miroir et la température-contrôlée à ±0,1 degré.
4. Sur-Extrusion de gainage : revêtement du conducteur
Ce processus spécialisé recouvre les fils et les câbles d’isolant. Le fil avance en continu au centre de la matrice tandis que le plastique fondu circule autour de celui-ci. Deux approches existent :
Outillage sous pression: La matrice est conçue pour que le plastique fondu rencontre le fil bien avant la sortie de la matrice. La haute pression force un contact intime, créant une forte adhérence. Ceci est essentiel pour les applications nécessitant que l’isolation reste collée au conducteur.
Outillage de gainage: Le plastique n'entre en contact avec le fil qu'à la sortie de la matrice. Cela produit une gaine lâche qui peut glisser sur le fil-utile pour les applications nécessitant un retrait ou lorsque l'adhérence serait problématique.
Le fil se déplace à 100-1,000+ mètres par minute, en fonction du calibre du fil et de l'épaisseur de l'isolation. À ces vitesses, la filière doit maintenir un écoulement parfaitement concentrique-si l'épaisseur du plastique varie autour de la circonférence du fil, vous avez des problèmes de qualité. Les filières à tête transversale (où le fil entre perpendiculairement au flux de polymère) résolvent ce problème grâce à des canaux d'écoulement soigneusement conçus qui s'enroulent symétriquement autour du fil.
Matériaux plastiques extrudés : choisir votre polymère
Tous les plastiques ne se prêtent pas bien à l’extrusion. Le matériau que vous choisissez pour le niveau 1 de la pyramide de contrôle détermine tout le reste. Examinons les principaux acteurs et pourquoi ils dominent :
Polyéthylène (PE) : le cheval de bataille
Le polyéthylène détenait 35 % du marché des plastiques extrudés en 2024, selon l’analyse de marché de Towards Chemical and Materials. Pourquoi cette domination ?
Polyéthylène basse-densité (LDPE)processus à 160-230 degrés avec un écoulement de fusion élevé. Il est flexible, résistant et parfait pour les applications en film – pensez aux sacs à provisions et au film rétractable. Sa structure moléculaire (beaucoup de ramifications) empêche un tassement serré, ce qui la rend moins cristalline et plus flexible.
Polyéthylène haute-densité (PEHD)processus à 170-260 degrés. Sa structure moléculaire linéaire (ramification minimale) permet un emballage serré, créant un matériau plus cristallin et rigide. C'est pourquoi le PEHD domine dans les applications de canalisations : un tuyau en PEHD de 4 pouces peut supporter une charge de sol importante tout en conservant son intégrité.
Polyéthylène réticulé-(PEX)est du PEHD qui a été réticulé-après extrusion, reliant les chaînes de polymères en un réseau-tridimensionnel. Cela améliore considérablement la résistance à la température, ce qui le rend idéal pour la plomberie d'eau chaude. Le processus d'extrusion lui-même reste du PEHD standard, mais le traitement post-extrusion (soit chimique, soit par rayonnement) crée les liaisons croisées-.
Polypropylène (PP) : étoile montante
Le PP devrait afficher le taux de croissance le plus élevé jusqu’en 2034, principalement en raison des applications automobiles et médicales. Température de traitement : 200-280 degrés.
Qu’est-ce qui rend le PP spécial ? Résistance chimique supérieure, excellente résistance à la fatigue (il peut fléchir à plusieurs reprises sans se casser) et bonne tolérance à la chaleur. Ces propriétés le rendent parfait pour les charnières vivantes (ces connexions flexibles sur les bouteilles à bouchon rabattable), les boîtiers de batteries automobiles et les composants de dispositifs médicaux.
Le défi du PP est sa cristallinité. Le PP est hautement cristallin, ce qui signifie qu'il subit un retrait volumétrique important lors du refroidissement-souvent de 1,5 à 2,5 %. Les matrices doivent en tenir compte, sinon vous aurez des problèmes dimensionnels. C'est pourquoi les tolérances des profilés PP sont généralement plus larges que pour les matériaux amorphes comme le PVC.
PVC : Le classique de la construction
Le chlorure de polyvinyle domine les applications de construction -les cadres de fenêtres, les revêtements extérieurs et l'énorme marché des tuyaux. Le traitement s'effectue entre 160 et 200 degrés, ce qui présente un défi de taille : le PVC commence à se dégrader à 220 degrés, ce qui donne une fenêtre de traitement étroite.
Le PVC ne « fond » jamais vraiment comme le fait le polyéthylène. Au lieu de cela, il forme ce qu'on appelle une « masse gélifiée » -particules de polymère fusionnées mais pas complètement fondues. Ce comportement signifie que l'extrusion du PVC nécessite des extrudeuses à double vis - (nous en parlerons prochainement) pour un mélange et une distribution de chaleur appropriés.
PVC rigide (uPVC)ne contient aucun plastifiant, conservant ainsi la rigidité et la haute résistance. Ce cadre de fenêtre dans ta maison ? Probablement du PVC, choisi pour sa stabilité aux UV et sa résistance aux intempéries.
PVC souplecomprend des plastifiants-petites molécules placées entre les chaînes de polymères, leur permettant de glisser les unes sur les autres plus facilement. Cela crée de la flexibilité pour des applications telles que l'isolation des fils ou les produits gonflables.
Matériaux spécialisés : là où l'innovation se produit
Polycarbonate(PC) traite à 260 -320 degrés et offre une résistance aux chocs exceptionnelle ainsi qu'une clarté optique. C'est le matériau des lunettes de sécurité et des fenêtres pare-balles-. Le défi : le PC est-sensible à l'humidité. Même 0,02 % d’humidité provoque une hydrolyse aux températures d’extrusion, dégradant les propriétés. Pré-séchage à<0.015% moisture is mandatory.
Polyuréthane thermoplastique (TPU)combine une flexibilité-comme celle du caoutchouc avec une aptitude au traitement-comme celle du plastique. Traité à 180 -230 degrés, le TPU est utilisé dans les joints automobiles, les étuis de téléphone et les chaussures. Son comportement pendant l'extrusion est unique : hautement élastique, ce qui signifie un gonflement important de la filière (20 à 30 %) qui nécessite une compensation minutieuse de la conception de la filière.
Polymères chargés et renforcésajouter de la complexité. Les composites bois-plastique (WPC), populaires pour les terrasses, contiennent 40-70 % de fibres de bois. Cette charge change complètement la rhéologie (comportement d'écoulement). Les extrudeuses à vis unique-ont du mal car la charge ne fond pas-elle reste simplement là. Les extrudeuses à double vis, avec leur mélange supérieur, gèrent mieux cela.
Vis simple ou double- : la fracture technologique
Ce choix a un impact fondamentalement sur ce que vous pouvez produire et dans quelle mesure.
Extrudeuses-à vis unique : une simplicité éprouvée
Les machines à-vis monovis dominaient 52,23 % du marché en 2024, selon une étude de Mordor Intelligence. Ils sont la solution-pour les matériaux et les profils simples.
Comment ils fonctionnent: Une vis tourne dans le canon. Le matériau avance à travers les vols (les canaux entre les filetages de vis). Les pompes à vis comme une pompe à vis d'Archimède - traînent entre la paroi du baril et le matériau créent une pression vers l'avant.
Points forts:
Coût inférieur (50 000 $ à 300 000 $ contre 200 000 $ à 1 million de dollars et plus pour les jumeaux)
Entretien plus simple (une vis à entretenir contre deux)
Excellent pour les thermoplastiques simples à haut débit
Fiable et bien-compris par les opérateurs
Limites:
Capacité de mélange limitée (le matériau avance généralement)
Mauvaise répartition de la chaleur pour les-matériaux sensibles à la chaleur
Ne peut pas bien gérer les matériaux remplis ou fortement renforcés
Capacité de ventilation minimale (élimination de l'humidité ou des substances volatiles)
Pour produire des profilés simples à partir de matériaux propres et homogènes, les-vis simples sont imbattables en termes de rentabilité-.
Extrudeuses à double-vis : des bêtes de somme sophistiquées
Les extrudeuses à double vis-ont récemment gagné une part de marché importante en raison des applications exigeantes. Ils utilisent deux vis engrenées tournant dans le même sens (co-rotatif) ou dans des sens opposés (contre-rotatif-).
Co-jumeaux rotatifs(le plus courant) : les vis s'essuient mutuellement, créant ainsi une action intensive de mélange et d'auto-nettoyage. Le matériau est transféré d'une vis à l'autre à plusieurs reprises, garantissant un mélange complet.
Jumeaux à contre--rotation: Créez une chambre plus fermée, créant une pression plus élevée. Utilisé pour des applications spéciales nécessitant un dosage précis ou lors du traitement de matériaux extrêmement visqueux.
Points forts:
Mélange supérieur (combiner plusieurs matériaux, disperser les additifs)
Excellent contrôle de la température (meilleur transfert de chaleur)
Peut gérer des polymères chargés/renforcés (jusqu'à 70 % de charge)
Plusieurs zones de ventilation (éliminent l'humidité, les gaz de réaction)
Capacité de composition (créer de nouveaux matériaux en ligne-)
Applications favorisant l'adoption-à double vis:
Formulations PVC (nécessite un mélange intensif)
Production de masterbatch (concentrations élevées de pigments)
Traitement des matériaux recyclés (les contaminants doivent être soigneusement mélangés)
Polymères techniques avec additifs (des propriétés spécifiques nécessitent une dispersion précise)
L'évolution du marché vers les jumeaux reflète la complexité croissante des matériaux et les exigences de qualité. À mesure que les exigences de performances augmentent, l'investissement supplémentaire dans la technologie à double-vis porte ses fruits en termes de qualité des produits et de flexibilité des processus.

Les défis dont personne ne parle
Chaque description de processus rend l’extrusion simple. En réalité, les opérateurs consacrent beaucoup de temps au dépannage. Comprendre les modes de défaillance courants révèle pourquoi ce processus « simple » nécessite une expertise approfondie :
Défi 1 : Die Swell - L'expansion que personne ne peut entièrement prédire
Lorsque le plastique fondu sort de la matrice depuis la haute pression (34+ MPa) jusqu'à la pression atmosphérique, les chaînes de polymères comprimées se détendent et se dilatent soudainement. Le montant varie selon :
Type de polymère: Le PP gonfle plus que le PE ; PE gonfle plus que PS
Poids moléculaire : Poids moléculaire plus élevé=plus de gonflement
Taux de cisaillement : Extrusion plus rapide=plus de compression=plus de gonflement
Longueur du terrain : Terrain plus court=plus de houle (moins de temps pour se détendre sous la pression)
Le gonflement typique varie de 10 % à 30 % pour les polymères courants, mais peut atteindre plus de 40 % pour les matériaux hautement élastiques. Les concepteurs de matrices compensent en rendant l'ouverture de la matrice plus petite que la dimension cible, mais la mesure précise nécessite des tests.
Une enquête sectorielle de 2024 a révélé que 67 % des nouvelles conceptions de matrices nécessitent au moins une révision en raison de problèmes dimensionnels liés au gonflement-. Le processus itératif : fabriquer la matrice → tester → mesurer les dimensions réelles → modifier la matrice en conséquence. Chaque cycle coûte du temps et de l'argent.
Défi 2 : Contrôle de la température - Équilibrer quatre sources de chaleur
N'oubliez pas que la chaleur vient de :
Chauffe-fûts(contrôlable)
Frottement de rotation des vis(varie en fonction de la vitesse et de la viscosité du matériau)
Chauffage par compression(de la réduction du volume)
Dissipation visqueuse(du matériau circulant à travers la filière)
Lorsque vous accélérez la production (augmentation du régime des vis), la chaleur des sources 2-4 augmente. Si vous ne compensez pas en réduisant la puissance du réchauffeur de baril, vous surchaufferez le matériau. C'est pourquoi les opérateurs ne peuvent pas simplement « tout faire monter » : c'est un système dans lequel la modification d'une variable affecte tout le reste.
La surchauffe provoque :
Dégradation thermique: Les chaînes polymères se brisent, fragilisant le produit
Décoloration : Particulièrement visible sur les-produits de couleur claire
Formation de gel : Grumeaux réticulés-qui créent des défauts de surface
Instabilité dimensionnelle: Le matériau surchauffé présente un retrait différent
La solution : une surveillance complète de la température avec-ajustement en temps réel. Les extrudeuses modernes pourraient avoir 20+ thermocouples dans tout le baril et la filière, fournissant des données aux systèmes de contrôle qui ajustent les chauffages de manière dynamique.
Défi 3 : Incohérence des matériaux - Le problème des déchets entrants et sortants
La résine plastique n'est pas toujours un lot-identique à-un lot. Variations dans :
Poids moléculaire(affecte la viscosité)
Teneur en humidité(provoque des bulles, une dégradation)
Répartition des charges(dans des composés remplis)
Pourcentage de rebroyage(si vous utilisez des matériaux recyclés)
Ces variations se manifestent par :
Fluctuations de pression: Les changements de viscosité créent des variations de pression de ±50 psi ou plus
Défauts de surface: L'humidité crée des cloques, les zones non fusionnées créent des taches mates
Dérive dimensionnelle: La viscosité affecte le gonflement de la filière et le comportement au refroidissement
Le défi du recyclage est particulièrement aigu. L'utilisation de 20 à 30 % de rebroyés est courante pour réaliser des économies, mais les matériaux recyclés présentent généralement :
Poids moléculaire inférieur (les chaînes se brisent lors du premier traitement)
Risque de contamination (même de petites quantités de mauvais plastique causent des problèmes)
Teneur en humidité variable (les plastiques hygroscopiques absorbent l'eau pendant le stockage)
Meilleure pratique : contrôler soigneusement le pourcentage de rebroyé, assurer un séchage complet (souvent<0.02% moisture), and run trial batches when changing regrind content to dial in settings.
Défi 4 : Qualité de surface - Quand la perfection compte
Pour les applications nécessitant une clarté optique ou un attrait esthétique, la finition de surface devient critique. Défauts courants :
Faire fondre la fracturese produit à des taux de cisaillement élevés lorsque le polymère ne peut pas s'écouler facilement. Au lieu d’un écoulement laminaire, vous obtenez une turbulence chaotique créant une surface rugueuse en « peau de requin ». La solution : réduire la vitesse de la vis, augmenter la température (réduire la viscosité) ou repenser la filière pour un meilleur écoulement.
Lignes de matricesont des lignes circonférentielles provenant de rayures ou d'imperfections dans la matrice. Même une rayure de 0,01 mm crée une ligne visible. Les matrices nécessitent un polissage périodique et parfois un remplacement complet.
Défauts optiquesdans les matériaux clairs proviennent d'une contamination, d'additifs non dispersés ou d'un polymère dégradé. Pour obtenir une clarté de qualité médicale-, il faut un traitement en salle blanche, des filtres de haute-qualité et un traitement soigneusement contrôlé pour éviter toute dégradation.
Applications concrètes-de l'extrusion de plastiques : façonner notre avenir
Les données du marché nous disent le « quoi », mais l'examen d'applications spécifiques révèle le « pourquoi » derrière la domination de l'extrusion :
Centres de données : l'infrastructure cachée de l'IA
À mesure que la demande de calcul de l’IA augmente, les centres de données se multiplient. Chaque installation nécessite une gestion approfondie des câbles et une isolation électrique-tous les produits extrudés.
Condale Plastics, un fabricant britannique, produit des isolants spécialisés pour les barres omnibus (les conducteurs électriques à haute capacité) dans la distribution électrique des centres de données. Ces extrusions doivent :
Résiste à des températures supérieures à 150 degrés en continu
Fournit une isolation électrique à des tensions allant jusqu'à 1 000 V
Résiste à la propagation du feu (classement UL94 V-0)
Maintenir la stabilité dimensionnelle sous cyclage thermique
Le matériau : des thermoplastiques techniques mélangés sur mesure avec des valeurs d'indice thermique relatif (RTI) supérieures à 140 degrés. Le traitement nécessite un contrôle précis de la température-trop froide et les additifs ne se dispersent pas ; trop chaud et les propriétés se dégradent.
Le boom de l’IA entraîne une croissance annuelle de 15 à 20 % dans l’extrusion spécialisée pour les applications de centres de données, selon une analyse de marché 2024 d’Interplas Insights. À mesure que ChatGPT et les services similaires prolifèrent, ils sont littéralement alimentés par une infrastructure en plastique extrudé.
Énergie renouvelable : rendre l'énergie verte possible
Éoliennescontiennent de nombreux composants extrudés :
Protecteurs de bord de lame (extrusions de polyuréthane résistant au vent de 200+ mph)
Conduits de câbles (protégeant des chemins de câbles de plusieurs - kilomètres)
Profilés d'étanchéité (empêchant l'infiltration d'eau à tous les joints)
Le défi : la durabilité en extérieur. L'exposition aux UV, les températures extrêmes (-40 degrés à +60 degrés) et les contraintes mécaniques constantes nécessitent des matériaux conçus pour une durée de vie de 20+ ans. Les tests de vieillissement accéléré simulent des décennies d’exposition en mois, guidant ainsi la sélection des matériaux.
Véhicules électriquesexigent des extrusions légères et durables :
Joints de bloc de batterie (empêchant la pénétration d'eau/poussière)
Isolation des câbles (gestion de la haute tension)
Garniture intérieure (réduire le poids tout en préservant la sécurité)
Joints du port de charge (étanchéité aux intempéries et résistance aux produits chimiques)
Le modèle 3 de Tesla, par exemple, contient environ 15 kg de composants en plastique extrudé. Alors que la production de véhicules électriques atteint 14 millions d’unités par an (estimation 2024), cela représente 210 000 tonnes de plastique extrudé soutenant l’électrification des transports.
Dispositifs médicaux : là où la précision compte le plus
L’extrusion de tubes médicaux répond à des exigences de qualité extrêmes :
Tolérances de ±0,025 mm (0,001 pouce)
Certification de biocompatibilité (ISO 10993)
Maintien de la stérilité (fabrication en salle blanche)
Traçabilité (suivi des lots jusqu'au lot de matière première)
Les cathéters mettent en valeur les capacités de la technologie. Un seul cathéter peut contenir :
3 à 5 lumens séparés (canaux) pour différentes fonctions
Épaisseur de paroi conique (fine à la pointe, plus épaisse à la base)
Marqueur radio-opaque intégré (pour la visibilité aux rayons X-)
Duromètre variable (douceur) sur la longueur
Cela nécessite une co-extrusion (plusieurs matériaux simultanément), une conception de matrice précise et une-surveillance dimensionnelle en temps réel. Vitesses de ligne : 30-100 mètres/minute. Taux de rejet :<1% for high-quality producers.
Le marché de l’extrusion médicale connaît une croissance de 6,89 % TCAC jusqu’en 2030, stimulé par le vieillissement de la population et l’adoption de procédures mini-invasives. Chaque innovation dans le domaine des dispositifs médicaux nécessite souvent une avancée technologique en matière d’extrusion.
Emballage : le champ de bataille du développement durable
Les emballages flexibles-films, pochettes, emballages-représentent 34 % du marché des plastiques extrudés. Le défi de la durabilité force l’innovation :
Films barrièresutiliser la coextrusion multi-couches-, combinant des matériaux aux propriétés différentes :
EVOH (éthylène-alcool vinylique) pour barrière à l'oxygène
PE ou PP pour la structure et la-scellabilité
Couches de liaison (polymères adhésifs) liant des matériaux incompatibles
Un film à sept -couches peut être : PE/tie/EVOH/tie/PE/tie/PE. Chaque couche a une épaisseur de 5-20 microns, extrudée simultanément à travers une filière multicouche. Obtenir une épaisseur uniforme sur toutes les couches sur une largeur de 2+ mètres nécessite un contrôle sophistiqué.
Monomatériau-recyclabledes films font leur apparition. Au lieu de structures multi-matériaux (qui ne peuvent pas être recyclées), les entreprises développent des films-mono-matériaux avec des surfaces ou des revêtements modifiés pour obtenir des propriétés barrières. La technologie d'extrusion pour ceux-ci évolue-les fenêtres de traitement sont plus étroites et la conception des matrices est plus critique.
L’évolution vers la recyclabilité entraîne d’importants investissements en équipements. Selon un rapport de l'industrie de 2025, les producteurs de films d'emballage dépensent plus de 500 millions de dollars par an pour moderniser leurs lignes afin de gérer de nouvelles formulations recyclables.
La révolution technologique : ce qui change en 2024-2025
L'industrie de l'extrusion n'est pas statique. Plusieurs tendances remodèlent la façon dont les produits sont fabriqués :
Intégration de l'IA et de l'apprentissage automatique
Les extrudeuses intelligentes intègrent désormais :
Maintenance prédictive: Des capteurs surveillent les vibrations des roulements, le courant du moteur et les modèles de température. Les algorithmes d'apprentissage automatique prédisent les pannes de roulement 2 à 4 semaines avant qu'elles ne se produisent, permettant ainsi une maintenance planifiée au lieu d'arrêts d'urgence.
Contrôle adaptatif : les systèmes d'IA ajustent les paramètres de traitement en-temps réel en fonction des mesures du produit. Si la jauge d'épaisseur en ligne détecte une variation, le système ajuste l'écartement de la matrice, la vitesse de la vis et le refroidissement pour compenser en quelques secondes.
Prédiction de la qualité: En analysant les données historiques, les modèles ML prédisent quelles combinaisons de paramètres produiront une qualité optimale pour des matériaux spécifiques.
Des entreprises comme SABIC et INEOS sont pionnières dans cette intégration. Les premiers résultats montrent une réduction de 15 à 30 % du taux de rebut et une amélioration de 10 à 20 % de l'utilisation des équipements.
La technologie n'est pas réservée aux grands producteurs. Les plates-formes d'IA basées sur le cloud-permettent désormais aux petits fabricants d'accéder à des analyses sophistiquées sans investissement informatique massif. Téléchargez vos données de processus, obtenez des recommandations d'optimisation.
Efficacité énergétique
L'extrusion est-énergivore-les radiateurs électriques, la puissance du moteur et le refroidissement y contribuent. Les nouvelles conceptions de machines visent une réduction d’énergie de 20 à 30 % grâce à :
Servomoteurs électriquesremplacement des systèmes hydrauliques. Les systèmes hydrauliques fonctionnent en continu ; les servos ne consomment de l'énergie que lorsqu'ils se déplacent réellement. Pour les équipements en aval (extracteurs, couteaux), cela permet d'économiser 40 à 50 % de l'énergie de cet équipement.
Isolation amélioréesur les barils et les matrices réduit les pertes de chaleur. Les machines modernes intègrent de l'aérogel ou une isolation sous vide, maintenant les températures avec moins d'énergie de chauffage.
Récupération de chaleurles systèmes captent la chaleur perdue du refroidissement et l’utilisent pour chauffer le fût. Pour les grandes lignes, cela peut économiser 100+ kW de consommation électrique continue.
Une étude de 2024 a révélé que les extrudeuses modernes consomment 50 -60 % d'énergie en moins par kilogramme de production par rapport aux machines d'il y a 20 ans. Pour les opérations à volume élevé-, cela se traduit par des économies annuelles à six chiffres.
Développement de matériaux durables
La poussée vers la durabilité stimule l’innovation matérielle :
Bio-polymères d'origine biologiqueprovenant de sources végétales (maïs, canne à sucre) deviennent transformables sur des équipements standards. Le PLA (acide polylactique) est désormais extrudé sur des lignes conventionnelles avec des profils de température modifiés.
Contenu recyclél’intégration s’améliore. Les systèmes avancés à double-vis traitent désormais 50-80 % de contenu recyclé post-consommation-tout en conservant des propriétés proches de celles des matériaux vierges. La clé : un tri et un nettoyage sophistiqués des matières premières, ainsi qu’une technologie de mélange capable de rétablir les propriétés.
Recyclage chimiquereconvertit les déchets plastiques en monomères ou en huiles, qui deviennent ensuite du nouveau plastique. Cela boucle la boucle plus efficacement que le recyclage mécanique (broyage et refusion). Plusieurs grands producteurs investissent des milliards dans la capacité de recyclage chimique.
En juin 2025, Clariant a lancé sa gamme AddWorks PPA (polymer Process Aid) spécifiquement pour les polyoléfines recyclées. Ces additifs réduisent l'accumulation de matrices et améliorent la qualité de surface lors du traitement du contenu recyclé-surmontant deux obstacles techniques majeurs à l'utilisation de matériaux recyclés.
Prendre la décision : quand l'extrusion a du sens
Tous les produits en plastique ne doivent pas être extrudés. Comprendre quand ce processus est optimal nécessite d’examiner les alternatives :
Extrusion ou moulage par injection
Choisissez Extrusion lorsque:
Le produit est un profil continu avec une section transversale constante-
La longueur est longue par rapport à la section transversale-
Le volume de production est élevé (millions d'unités par an)
Le produit est de nature 2D (formes de profil)
Les tolérances peuvent être modérées (±0,1-0,5 mm typique)
Choisissez le moulage par injection lorsque:
Le produit est une pièce 3D discrète
La complexité nécessite des fonctionnalités internes, des contre-dépouilles, des filetages
Tolérances serrées nécessaires (±0,05 mm réalisable)
Volumes faibles à moyens avec de nombreuses références
L'épaisseur de la paroi varie considérablement au sein d'une pièce
Comparaison des coûts : Pour un produit simple comme un tuyau, l'outillage d'extrusion coûte 5 000 $-50 000 $ contre 30 000 $ à 200 $000+ pour les moules à injection. Mais l’extrusion nécessite des équipements coûteux en aval (refroidissement, découpe, manutention). Le seuil de rentabilité dépend du volume, de la complexité et du taux de production.
Une étude de cas réalisée en 2024 sur les coupe-froid automobiles a montré que l'extrusion était 35 % moins coûteuse pour les volumes annuels supérieurs à 500 000 mètres. En dessous de ce seuil, le moulage par injection de sections discrètes devient compétitif.
Extrusion ou. 3impression D
Choisissez Extrusion pour:
Production de masse (milliers à millions d'unités)
Complexité de profil simple à modérée
Le coût unitaire est essentiel
Propriétés mécaniques constantes requises
Spécifications matérielles établies
Choisissez l'impression 3D pour:
Prototypage et petites séries (<100 units)
Géométries complexes impossibles par extrusion
Personnalisation à l'unité
Itération de conception rapide
Quand les coûts d’outillage doivent être évités
Il est intéressant de noter que l’impression 3D et l’extrusion convergent. Les imprimantes de modélisation par dépôt fondu (FDM) utilisent des mini-extrudeuses pour créer du filament et le déposer. Les systèmes FDM grand-format extrudent désormais directement les pellets, combinant la flexibilité de l'impression 3D avec l'économie de l'extrudeuse.
La matrice de décision complète
Considérez systématiquement ces facteurs :
Arbre de décision de volume:
<1,000 units/year → 3D printing or machining
1 000 à 100 000 unités/an → Moulage par extrusion ou injection (dépend de la géométrie de la pièce)
100 000-1M unités/an → Extrusion ou moulage par injection (extrusion privilégiée pour les profilés simples)
1M unités/an → Extrusion fortement privilégiée pour les profilés continus
Échelle de complexité géométrique:
Simple (section constante-, pas de caractéristiques internes) → Extrusion idéale
Modéré (section transversale variable-, creux simples) → Extrusion possible avec adaptation de la conception
Complexe (caractéristiques 3D, épaisseur de paroi variable) → Moulage par injection ou autres procédés
Exigences matérielles:
Thermoplastiques standards → L’un ou l’autre processus fonctionne
Filled/reinforced (>30 % de charge) → Extrusion à double vis-ou moulage par injection spécialisé
Sensible à la chaleur- → Un contrôle minutieux de la température est requis pour l'un ou l'autre
Multi-matériaux → Co-extrusion ou sur-moulage
La voie à suivre : la prochaine étape de la technologie d'extrusion
Au-delà de 2025, plusieurs tendances vont remodeler le secteur :
Numérisationva s’accélérer. Le concept de « jumeaux numériques »-modèles virtuels d'extrudeuses physiques-permet la simulation avant la production. Les opérateurs peuvent tester virtuellement les modifications des paramètres et prédire les résultats avant de toucher l'équipement réel. Combiné aux données de capteurs en temps réel-, cela crée une boucle de rétroaction : la machine physique informe le modèle numérique, qui prédit les paramètres optimaux, qui mettent à jour la machine physique.
Additif-extrusion hybridedes systèmes vont émerger. Imaginez une extrudeuse capable de s'arrêter à tout moment et de déposer du matériau supplémentaire via l'impression 3D, créant ainsi des fonctionnalités complexes dans un profil par ailleurs simple. KraussMaffei développe une telle technologie pour des applications spécialisées.
Intégration de l'économie circulairedeviendra la norme. Extrudeuses conçues pour 70 à 90 % de contenu recyclé, avec détection en ligne détectant la contamination et systèmes d'IA ajustant les paramètres pour compenser. Le recyclage mécanique a fusionné avec le recyclage chimique pour fermer les boucles de matériaux.
Percées en science des matériauxélargira les possibilités. Les polymères auto--auto-cicatrisants (matériaux qui réparent automatiquement les micro-fissures), les plastiques bio-dégradables mais durables et les polymères dotés de fonctionnalités intégrées (conductivité, détection, changement de couleur-) nécessitent tous des adaptations du processus d'extrusion.
L'industrie de 177 milliards de dollars en 2024 dépassera les 260 milliards de dollars d'ici 2034, non pas grâce à des améliorations progressives, mais grâce à une transformation-rendant l'extrusion plus intelligente, plus durable et plus performante que les opérations actuelles.
Foire aux questions
Quelle est la différence entre l'extrusion et le moulage par injection ?
L'extrusion produit des profils continus avec des sections-constantes en poussant le plastique fondu à travers une matrice, puis en le coupant à longueur. Le moulage par injection crée des pièces 3D discrètes en injectant du plastique fondu dans des moules fermés. Considérez l’extrusion comme la fabrication de spaghettis (en continu), tandis que le moulage par injection revient à fabriquer des biscuits avec des emporte-pièces (pièces discrètes).
Tous les plastiques peuvent-ils être extrudés ?
Non. Les thermoplastiques peuvent être extrudés car ils fondent et se solidifient de manière réversible. Les thermodurcissables (comme l'époxy ou le phénolique) ne peuvent pas être extrudés à l'aide de procédés conventionnels car ils durcissent plutôt que de fondre-une fois pris, ils ne peuvent pas être refondus-. De plus, les plastiques à très haute -température (comme le PEEK ou le PEI) nécessitent un équipement spécialisé dont la plupart des installations ne disposent pas.
Pourquoi le plastique extrudé se dilate-t-il après avoir quitté la filière ?
Ce « gonflement de la filière » se produit parce que les chaînes de polymères comprimées sous haute pression à l’intérieur de la filière se détendent soudainement lorsqu’elles sortent à la pression atmosphérique. Les chaînes reviennent, élargissant le profil. Les matériaux plus élastiques gonflent davantage ; les conditions de traitement (température, vitesse) affectent également l'ampleur du gonflement. Les matrices doivent être conçues plus petites que les dimensions cibles pour compenser.
À quelle vitesse l’extrusion produit-elle des produits ?
Les vitesses de ligne varient considérablement. Le revêtement des fils peut fonctionner à 1 000 mètres/minute. Les tuyaux à paroi épaisse- peuvent être traités à une vitesse de 3 à 5 mètres/minute. L'extrusion du film atteint généralement 50 à 200 mètres/minute. Les facteurs limitants sont le temps de refroidissement (les produits plus épais ont besoin de plus de temps pour se solidifier) et la capacité de manutention en aval.
Quelles sont les causes des défauts de surface des produits extrudés ?
De multiples facteurs créent des problèmes superficiels. La fracture à l'état fondu (texture rugueuse en « peau de requin ») provient d'une vitesse d'extrusion dépassant la capacité d'écoulement du matériau. Les lignes de matrice résultent de rayures ou d'une contamination dans la matrice. Les bulles indiquent l'humidité dans la matière première. Les taches mates suggèrent une fusion incomplète ou une contamination. Chaque type de défaut a des causes profondes spécifiques nécessitant des solutions ciblées.
Quelle est la précision des dimensions d’extrusion ?
Pour les produits commerciaux standard, ±0,1-0,5 mm est typique. Les applications médicales ou aérospatiales atteignent ±0,025 mm avec un contrôle strict des processus. Les facteurs affectant la précision comprennent la précision de la conception de la matrice, le comportement des matériaux (variabilité du retrait), l'uniformité du refroidissement et la manipulation en aval. Des tolérances plus strictes nécessitent un équipement et un contrôle des processus beaucoup plus sophistiqués.
L’extrusion est-elle respectueuse de l’environnement ?
Cela dépend de l'application et des choix de matériaux. L'extrusion elle-même est efficace-avec un minimum de déchets puisque les déchets peuvent être broyés et réutilisés. La consommation d'énergie par kilogramme est modérée par rapport aux alternatives. Cependant, les produits en plastique fabriqués peuvent avoir un impact négatif sur l'environnement s'ils ne sont pas correctement gérés en fin de-de-vie. L'industrie s'oriente vers des conceptions à matériau unique-recyclable et intègre du contenu recyclé, améliorant ainsi le profil environnemental global.
Quelle est la durée de vie typique d’un équipement d’extrusion ?
Les extrudeuses bien-entretenues peuvent fonctionner pendant 20-30+ ans. Le canon et la vis s'usent à cause du frottement et de l'abrasion, nécessitant généralement un remplacement tous les 5 -10 ans en fonction des matériaux traités (les composés chargés de verre sont très abrasifs). Les matrices durent plus longtemps mais nécessitent une remise à neuf périodique. Les équipements modernes dotés d’une meilleure métallurgie et de meilleurs revêtements durent plus longtemps que les générations précédentes.
L’essentiel : la maîtrise par la compréhension
La pyramide de contrôle de l'extrusion révèle une vérité fondamentale : une extrusion plastique réussie ne consiste pas à suivre une recette simple-il s'agit d'orchestrer quatre niveaux de contrôle interdépendants, chacun s'appuyant sur celui ci-dessous.
Commencez avec le bon matériau (niveau 1), contrôlez sa transformation par la chaleur et la pression (niveau 2), façonnez-le grâce à des matrices soigneusement conçues (niveau 3) et stabilisez-le grâce à un refroidissement contrôlé (niveau 4). Si vous réussissez les quatre, vous produisez des composants alimentant les centres de données d’IA, permettant l’utilisation d’énergies renouvelables ou sauvant des vies dans les dispositifs médicaux.
Qu'il s'agisse d'évaluer des plastiques extrudés pour votre produit, de résoudre des problèmes de qualité ou simplement de comprendre comment sont fabriqués des objets du quotidien, cette approche systématique fournit le cadre pour réfléchir au processus.
L'industrie des plastiques extrudés, estimée à 260 milliards de dollars d'ici 2034, s'appuiera sur les innovations actuelles : -intégration de l'IA, matériaux durables, efficacité énergétique et sophistication des processus. À mesure que la technologie des plastiques extrudés évolue, le principe fondamental demeure : la maîtrise vient de la compréhension et du contrôle de chaque niveau de la pyramide.
Ressources internes recommandées :
[Moulage par injection et extrusion : comparaison détaillée] - À prendre en compte lors de l'évaluation des processus
[Guide de sélection des matériaux plastiques] - Propriétés complètes des matériaux pour l'extrusion
[Dépannage des défauts d'extrusion courants] - Solutions pratiques aux problèmes de qualité
Sources de données :
Recherche prioritaire. «Taille du marché des plastiques extrudés, 2024-2034». Consulté en octobre 2025. precedenceresearch.com
Renseignements du Mordor. "Analyse du marché des machines d'extrusion de plastique, 2025-2030." Consulté en octobre 2025. mordorintelligence.com
Vers la Chimie et les Matériaux. «Rapport sur le marché des plastiques extrudés 2025». Consulté en août 2025. verschemandmaterials.com
Groupe IMARC. "Rapport sur le marché des machines d'extrusion de plastique 2025-2033." Consulté en 2025. imarcgroup.com
Aperçus d'Interplas. "Le rôle des extrusions de plastique dans l'infrastructure de l'IA." Septembre 2024. interplasinsights.com
Plastiques Condale. "Applications des extrusions de plastique dans la manutention des matériaux." Septembre 2024. condaleplastics.com
Conception de machines. «Étude de cas sur la technologie ReDeTec MixFlow». Décembre 2024. machinedesign.com