

Chaque lot rejeté de profilés en PVC transparent sur lequel nous avons été invités à enquêter a commencé de la même manière : un dessin qui spécifiait la section transversale-à trois décimales et décrivait les exigences optiques en un seul mot. Clair. Parfois « limpide », ce qui n’est pas une amélioration.
La section transversale-est exécutoire. "Clair" ne l'est pas. Lorsque le premier envoi arrive avec une légère teinte paille ou une légère brume qui n'apparaît que sous l'éclairage du magasin, il n'y a rien sur l'impression que l'une ou l'autre partie puisse indiquer, et la dispute devient une question de goût entre un ingénieur de Stuttgart et un technicien de processus à Dongguan. Cet argument coûte cher et est tout à fait évitable, mais seulement si l'acheteur comprend que sur un dessin de profilé en PVC transparent, la transparence est constituée de trois propriétés mesurables distinctes, et non d'un seul adjectif.
La transparence, c'est trois chiffres, pas un mot
La transmission lumineuse totale vous indique la quantité de lumière qui passe. La brume vous indique la quantité de lumière dispersée sur le chemin, ce que votre œil interprète comme du lait. L'indice de jaune vous indique où se situe la couleur par rapport au neutre. Tous les trois sont indépendants. Une section peut bien transmettre tout en paraissant trouble ; il peut être parfaitement blanc d'eau-le premier jour et dériver de deux points YI après une longue période de production.
La norme qui couvre les deux premiers estASTM D1003, qui mesure la transmission et le voile sur le même spécimen et définit le voile spécifiquement comme la lumière transmise diffusée à plus de 2,5 degrés du faisceau incident. Conservez cette définition, car elle explique pourquoi une pièce peut mesurer 88 % de transmission et avoir toujours un aspect erroné : la lumière arrive, elle arrive simplement de manière diffuse.
La même norme vous donne les bandes de classification qui appartiennent à un dessin. Au-dessus d’environ 85 % de transmission, un matériau est considéré comme véritablement transparent. La plage de 80 à 90 % couvre la plupart des travaux commerciaux clairs dans lesquels vous protégez ou affichez quelque chose plutôt que de l'imager à travers. En dessous de 70 %, vous avez spécifié une partie translucide, que vous le vouliez ou non, et au-dessus de 30 % de brume, vous avez un diffuseur plutôt qu'une fenêtre. La plupart des acheteurs de profilés en PVC transparent ne se rendent jamais compte que leur application présente un plafond de flou à un chiffre, et que personne ne l'a jamais noté.

Donc la première correction à apporter avant de comparer les matériaux : une spécification de profil en PVC transparent sans cible de transmission, un plafond de brume et une limite YI n'est pas une spécification. C'est un espoir.
Là où les profilés en PVC transparent s'opposent à l'acrylique, au polycarbonate et au PETG
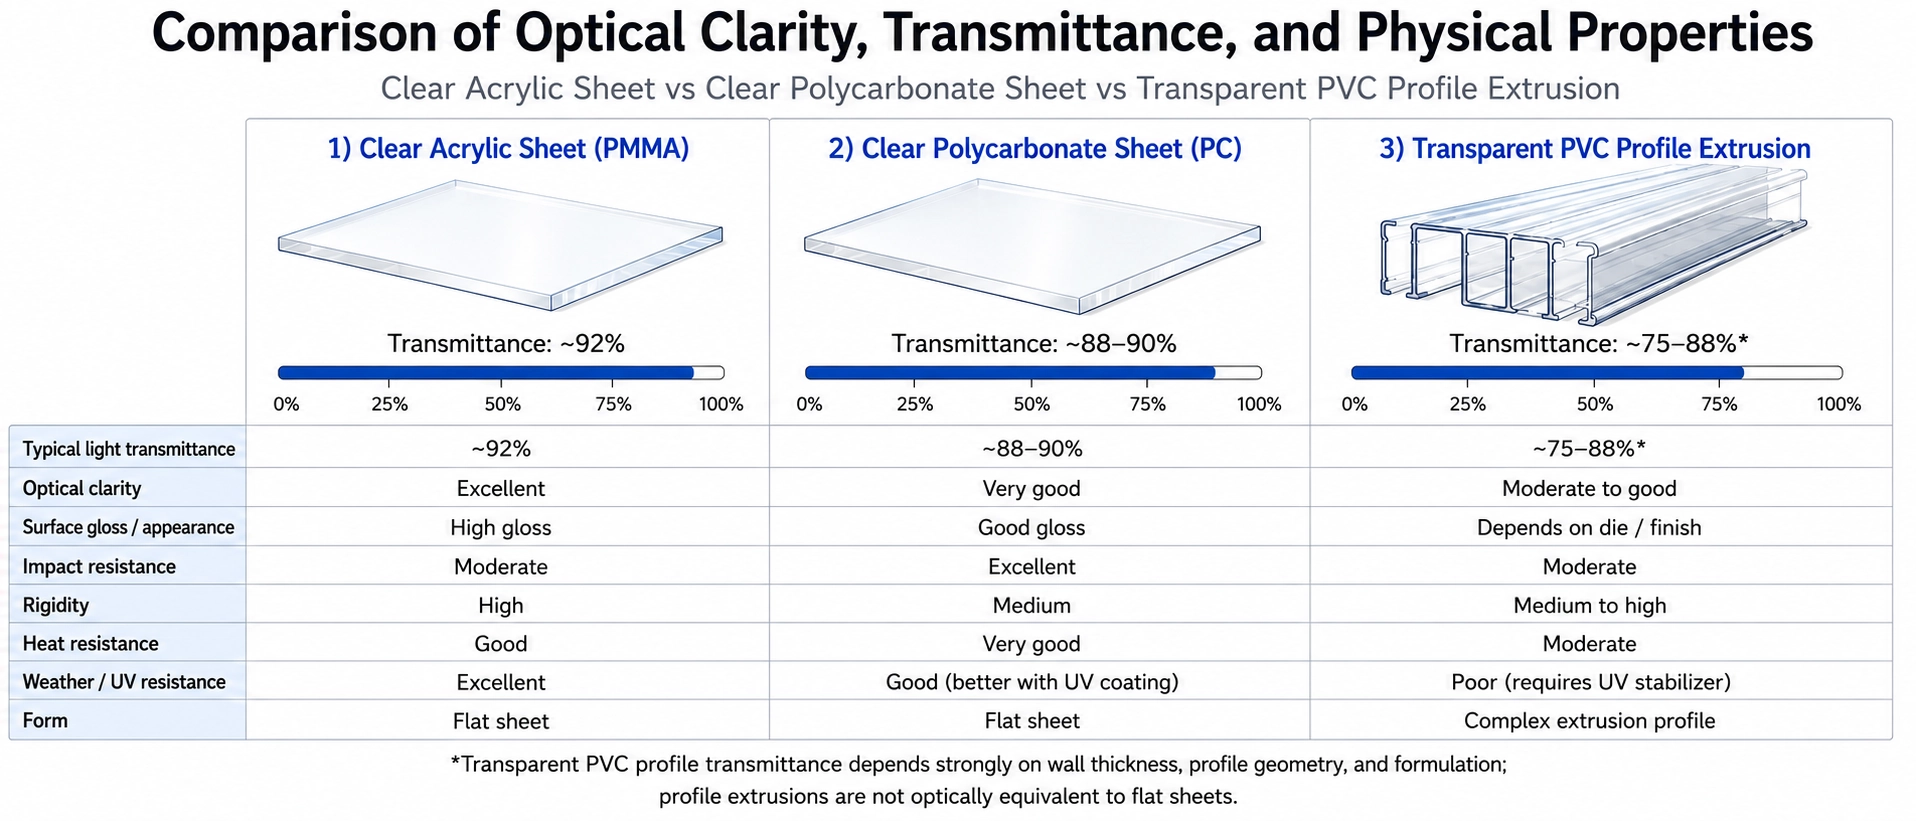
Fixez les références avant d'en discuter, et fixez comment elles ont été obtenues : les chiffres ci-dessous sont le coefficient de transmission lumineuse selon ASTM D1003, qui est la seule base sur laquelle les chiffres de deux fournisseurs peuvent être comparés. L'acrylique est la référence optique parmi les thermoplastiques extrudables à environ 92 %, essentiellement un équivalent verre-. Le polycarbonate fonctionne à environ 88 % et jaunira sous des UV soutenus à moins qu'il ne porte une couche de finition stabilisée. Le PETG se situe entre 88 et 90 %, suffisamment proche de l'acrylique pour que la différence soit invisible dans la plupart des travaux d'affichage et d'éclairage.
Les profils en PVC transparent personnalisés atteignent 85 à 90 % en fonction de ce qu'il y a d'autre dans le composé, et les compromis à l'intérieur de cette plage sont la partie utile. Une formulation transparente non modifiée cible plus de 90 % de transmission avec un voile inférieur à 2 %. Ajoutez un modificateur d'impact et la clarté tombe à environ 87 %, ce qui correspond au prix d'une pièce qui survit à une chute d'une étagère. Une formulation entièrement conforme au contact alimentaire-atteint près de 88 %, car chaque ingrédient doit figurer sur une liste approuvée et les additifs de clarté la plus élevée-n'y figurent pas toujours. Personne ne soulève ce point au stade de l'appel d'offres : les trois choses que les acheteurs demandent le plus souvent ensemble, une clarté maximale, une résistance aux chocs et une conformité au contact alimentaire, s'opposent les unes aux autres, et vous ne pouvez pas avoir les trois en haut de gamme.
L'épaisseur de la paroi vous déplace ensuite dans cette bande. La transmittance diminue à mesure que l'épaisseur augmente car l'absorption est un effet de longueur de trajet, tandis que la brume augmente en même temps. La plupart de nos travaux de garnitures et de rails transparents se situent dans la plage de 1,5 à 3 mm, et un rail de prix de 1,5 mm et une section de garde de 6 mm découpés dans le même composé sur la même ligne ne donneront pas les mêmes chiffres. Quiconque vous donne un numéro pour le PVC transparent sans nommer l'épaisseur à laquelle il a été mesuré ne vous donne rien que vous puissiez mettre sur un dessin.
| Propriété | PVC rigide transparent | Acrylique (PMMA) | Polycarbonate | PETG |
|---|---|---|---|---|
| Transmission de la lumière (ASTM D1003) | 85 à 90 %, selon la formulation-dépendante | ~92% | ~88% | 88–90% |
| Stabilité aux UV nus | médiocre sans paquet de stabilisateur | le meilleur des quatre | jaunes sans couche de finition | modéré |
| Comportement inhérent de la flamme | auto-extinguible, V-0 réalisable | brûle facilement | bien | modéré |
| Liaison solvant | excellent | bien | pauvre | bien |
| Coût d'outillage relatif | le plus bas | milieu | le plus élevé | milieu |
Lisez ce tableau avec une chose à l’esprit : ce n’est pas un classement. Le PVC perd en termes d'optique et gagne en termes de comportement à la flamme, de soudage au solvant et de coût. C'est précisément pourquoi les profilés en PVC transparent dominent les prix de détail des rails et de la protection des machines, tandis que l'acrylique possède des vitrines de musée. Si la contrainte impérative de votre application est la pureté optique, cet article devrait se terminer par la spécification de l'acrylique, et nous préférons vous le dire maintenant plutôt qu'après l'outillage.
Le tableau s'applique également uniquement aux travaux sur-murs minces. Sur les sections de parois épaisses-, le classement se réorganise, car les différences d'absorption s'aggravent avec l'épaisseur et parce que les parois épaisses se refroidissent de manière inégale, introduisant une distorsion optique indépendante du polymère. L'emplacement de ce crossover dépend de votre géométrie et de notre ligne de refroidissement plutôt que d'un chiffre publié, et cela vaut la peine de le demander avant de couper l'acier. Si vous avez atterri avec des optiques murales-lourdes, notregamme de profilés acryliquesest généralement l'itinéraire le plus court.
Rigide ou flexible : décidez-en avant toute chose
La plus grande source de confusion dans cette catégorie est que le « PVC transparent » décrit deux produits chimiquement distincts. Les profilés en PVC transparent, rigides et non plastifiés, doivent leur clarté à la résine et au stabilisateur thermique. Les flexibles tirent leur clarté du plastifiant - et héritent de tous les problèmes que le plastifiant entraîne.
Les sections rigides échouent dans le canon et la filière, pendant la production, à cause de l'histoire thermique. Les solutions flexibles réussissent généralement parfaitement le contrôle qualité, puis échouent dans l'entrepôt du client six semaines plus tard, après la migration. Ce ne sont pas des variations sur un thème. Ils ont besoin de spécifications différentes, de tests d'acceptation différents et de questions différentes posées lors de la RFQ.
Puisque presque personne ne le demande à voix haute, voici l'autotest-que nous effectuons sur un dessin entrant pour des profils PVC transparents personnalisés. Si la pièce doit se plier, sceller, se comprimer contre une autre surface ou absorber des vibrations, elle est flexible et tout ce qui se trouve dans les sections de migration et de conformité ci-dessous s'applique à vous, contrairement à la section de stabilisation. S'il doit conserver une forme, supporter une charge, s'enclencher-ou rester dimensionnellement stable malgré une variation de température, il est rigide, et l'inverse est vrai. Si la réponse est "les deux, dans des régions différentes de la même section transversale-", vous décrivez une pièce co-extrudée plutôt qu'une pièce à matériau unique-, et la spécification change à nouveau ; nous parcourons cet itinéraire dans notretravailler sur la co-extrusion et la tri-extrusion. Se tromper au stade de la demande de prix coûte un cycle d'outillage, car la matrice pour une section rigide et la matrice pour une section flexible ne sont pas interchangeables.
La décision du stabilisateur qui décide tranquillement de votre clarté
Le PVC rigide est classiquement appliqué à une température de 180 à 190 degrés mesurée au niveau de la pointe de la vis entrant dans la matrice, la gélification se terminant plus tôt près de l'orifice de vide autour de 150 degrés, et les composés clairs sont généralement extrudés dans la fenêtre plus étroite de 175 à 185 degrés avec un refroidissement rapide, car un refroidissement lent introduit une brume due à la configuration des contraintes. Le polymère commence à excréter du HCl dès qu’il atteint la température. Tout ce que vous voyez dans une extrusion de profilé en PVC transparent fini, eau-blanc ou paille, verre-lisse ou légèrement trouble, est en aval de la façon dont cette dégradation a été supprimée à l'intérieur de cette fenêtre.
Deux systèmes traditionnels se disputent le poste. Organotin a toujours été la référence en matière de travail transparent rigide : excellente couleur précoce, excellente rétention de la couleur et réserve thermique suffisante pour survivre à un traitement exigeant sans jaunir. Le calcium-zinc est l'alternative sans-métal lourd-et a pris en charge la production de profilés et de tuyaux la plus opaque. C’est ici que le marché se trompe en généralisant facilement.
La généralisation s'exécute : Ca-Zn est le choix moderne, conforme et préférable sur le plan environnemental, alors précisez-le. Cela est vrai pour les profilés de construction opaques et ce n'est pas automatiquement vrai pour les ouvrages transparents. Le stéarate de zinc réagit avec les atomes de chlore instables sur le squelette du polymère, et la conséquence pratique est un jaunissement précoce qui doit être éliminé en réduisant la teneur en zinc et en rééquilibrant l'ensemble co-stabilisant. Les qualités pour contact alimentaire-le resserrent davantage : les emballages ordinaires de Ca-Zn peuvent contenir des impuretés ou générer un voile qui ne répondra pas aux exigences de l'UE 10/2011 ou de la FDA, donc les travaux en contact alimentaire clair- nécessitent un grade de pureté élevé-spécialement-construit, validé sur votre formulation réelle et votre ligne réelle plutôt que sur une fiche technique du fournisseur.
Nous adoptons donc notre position, plutôt que de vous laisser un compromis :-pour les travaux généraux d'affichage, de vente au détail et d'éclairage, nous commençons des profilés en PVC transparent résistant aux UV ainsi que des qualités transparentes standard sur un système en étain, car la couleur précoce est la propriété que les clients remarquent réellement et l'étain achète la fenêtre de traitement la plus large pour la protéger. Nous passons au Ca-Zn lorsque la politique de conformité du client ou le marché final-exige une déclaration sans étain-sans étain, et lorsque nous le faisons, nous disons d'emblée que le premier article peut avoir une couleur légèrement plus chaude et que la référence YI doit être comparée à ce premier article plutôt qu'à l'échantillon d'étain. L'endroit exact où cette pénalité est appliquée est spécifique à la formulation- et seul un essai sur votre propre composé et votre propre section de mur la réglera, ce qui est également la réponse à la variable que personne ne propose au stade du devis : si l'extrudeuse a déjà fonctionnétonobjectif de clarté surquesystème de stabilisation, ou envisage de le découvrir lors de votre commande. Au niveau régional, cette répartition est nette : les transformateurs européens ont conservé l'étain concentré dans des applications rigides et transparentes précisément pour cette raison, tandis que la pratique nord-américaine l'applique bien plus largement. Lorsque vous recevez deux devis présentant un écart de prix significatif sur la même section claire, le système de stabilisation est généralement l'endroit où se situe l'écart.
Cinq façons dont les profilés en PVC transparent perdent leur clarté
Jaunissement uniforme sur toute la course.Le niveau de stabilisant est trop bas pour l’historique thermique que le matériau voit réellement. Sur le plan diagnostique, c'est la méthode la plus facile, car elle est uniforme. Nous le confirmons en prélevant un échantillon retenu du même lot composé et en comparant les deux à un étalon de couleur sous un éclairage D65 ; si la retenue est propre et que l'analyse ne l'est pas, c'est un processus, et si les deux sont chauds, c'est une formulation. Une faible brillance à côté indique tout autre chose : une lubrification excessive, une fonte trop froide ou une fusion incomplète.
Des stries et des taches qui n'apparaissent qu'après des heures de fonctionnement.Il s'agit de matière qui stagne quelque part dans le trajet d'écoulement et de cuisson. Les matrices profilées pour PVC rigide et PC y sont particulièrement sujettes, et la différence entre les générations d'outillage est frappante : une matrice à dos plat-peut nécessiter un nettoyage après une à huit heures de fonctionnement continu, tandis qu'une matrice entièrement rationalisée peut fonctionner pendant des semaines (Technologie des plastiques). Toute zone de décompression dans l'épandeur ou l'adaptateur devient un site de stagnation. L'indicateur de diagnostic est le timing plutôt que l'apparence : nous enregistrons l'heure de fonctionnement-à laquelle la première séquence apparaît, car un défaut qui arrive selon un calendrier est un problème de matrice et un défaut présent dès le premier compteur ne l'est pas. Sur un profil opaque, vous ne verriez jamais le résultat. Sur un transparent, c'est l'ensemble du produit.
Couleur qui change d’un lot à l’autre sans changement de formulation.Presque toujours une composition, pas une chimie : une vitesse de mixage insuffisante, un cycle raccourci ou une séquence d'ingrédients incorrecte laisse le stabilisant inégalement réparti, de sorte que certaines régions du mélange sec entrent dans l'extrudeuse sans protection et se décomposent localement. La première chose que nous demandons est le journal du mélangeur, pas une nouvelle qualité de stabilisateur. Si la réponse de votre fournisseur à une plainte concernant la couleur d'un lot est une nouvelle qualité de stabilisant plutôt que le journal du mélangeur, il traite le symptôme.
Surface buée ou collante des semaines après la livraison.Celui-ci appartient exclusivement aux profilés flexibles en PVC transparent, et il s’agit d’un problème de poids moléculaire. Les plastifiants inférieurs à environ 400 g/mol ont suffisamment de mobilité pour atteindre la surface et y rester ; le correctif de l'industrie consiste à remplacer le DOP conventionnel (390.6) par le DINP (418,6) ou le DOTP. L'exposition aux UV accélère le tri. Des travaux de vieillissement accéléré -à l'aide du DART-HRMS ont révélé que les phtalates à chaîne courte-s'enrichissaient rapidement à la surface, tandis que les plastifiants de poids moléculaire plus élevé ne devenaient détectables qu'après une exposition prolongée (Bibliothèque nationale de médecine). Là où la migration ne peut pas être formulée, il a été démontré que de fines couches barrières dans la plage de 20 à 100 nm modifient de manière mesurable les résultats de la migration (Ingénierie des matières plastiques), bien qu'il s'agisse d'une voie spécialisée plutôt que d'un défaut de production.

Dommages aux pièces qui l'entourent.Le mode d’échec pour lequel presque personne ne conçoit. Le plastifiant migrant d'une section transparente flexible vers le polystyrène ou l'ABS adjacent émousse et adoucit la surface de contact ; en migrant dans des matériaux rigides, il produit des fissures sous contrainte et une fragilisation (USPTO). Si votre joint ou garniture en PVC transparent repose en permanence contre un boîtier ABS, cette interface est un élément de spécification et elle appartient à la demande de prix plutôt qu'à une demande de garantie.
La voie des plastifiants polymères résout la migration et crée un nouveau problème : les systèmes plastifiés en interne offrent une bien meilleure permanence, mais historiquement au détriment de la clarté du film et d'un voile élevé. Ce compromis-n'a pas été entièrement résolu, ce qui vaut la peine de le savoir avant que quelqu'un ne vous promette les deux.
Pourquoi une pièce transparente ne peut pas être libérée comme une pièce opaque
Il existe un problème d’acceptation propre à cette catégorie que la plupart des acheteurs ne rencontrent qu’après le premier refus. Les lots de PVC rigide sont normalement examinés pour la fusion par immersion dans un solvant, et cet écran vous indique si le réseau de polymère s'est correctement fermé. Sur les pièces claires et critiques en termes de couleur, cela ne vous dit rien d'utile : le filtrage par immersion ne s'applique pas et les contrôles dimensionnels et optiques doivent prévaloir à la place. Ce qui signifie que les critères d'acceptation pour une section claire doivent être mesurés et convenus avant l'outillage, et non découverts au premier article. Selon nos propres lignes, il s'agit d'une règle permanente pour un travail critique en termes de clarté et de couleur, et c'est la seule différence procédurale qui sépare un programme de profil clair et fluide d'un programme controversé.
C'est également la raison pour laquelle les trois nombres optiques sont plus importants ici que partout ailleurs dans l'extrusion. Sur un profil opaque, un dessin silencieux sur la couleur a encore derrière lui un test de fusion. En clair, le silence sur le dessin signifie qu'il n'y a aucun critère d'acceptation.
Ce que l'outillage peut et ne peut pas contenir
Deux chiffres sur le côté du dé déterminent une plus grande part de vos résultats que n'importe quelle fiche technique. Le premier est le rapport entre la longueur des terres. Sur une section rigide à paroi mince - (l'exemple concret dans la littérature commerciale utilise un mur de 0,40 po), un rapport d'atterrissage de 10 : 1 produit suffisamment d'accumulation de pression - pour devenir un problème, et le plafond de contre-pression continue pratique - se situe autour de 5 000 psi. La seconde est que sur les profilés avec une épaisseur de paroi déséquilibrée, la longueur du plat doit être ajustée section par section plutôt que appliquée uniformément, sinon l'extrudat quitte la matrice de manière inégale et gèle la contrainte dans la pièce.
Gelé-dans le stress est le tueur silencieux sur un travail clair. Il est invisible à la livraison, apparaît sous forme de motifs de biréfringence sous une lumière polarisée et se transforme en folie des mois plus tard, en particulier si la pièce rencontre un jour un nettoyant ou un adhésif à base de solvant-. Nous le détectons avec une vérification à polariseur croisé-sur les premiers articles, ce qui prend quelques minutes et détecte ce qu'une inspection dimensionnelle ne peut pas.
La capacité dimensionnelle est mieux indiquée sous forme de nombre avec sa dérivation attachée plutôt que sous forme d'allégation de tolérance. Pour les dimensions critiques de nos lignes de profilés en PVC rigide, les enregistrements SPC donnent un Cpk sur six mois glissants d'une moyenne de 1,52 contre une exigence habituelle de 1,33. Il s'agit d'une moyenne et non du pire des cas, et les questions de suivi utiles-sont Cp, la dimension-la moins performante de votre section et la taille de l'échantillon qui la sous-tend. Ce qui fait bouger ce chiffre sur un travail clair, c'est rarement la matrice : sur des sections de garniture dans la plage de paroi de 1,5 à 3 mm, quelques degrés de dérive de température le long du réservoir d'étalonnage ont suffi à décaler l'épaisseur de la paroi d'environ un demi-millimètre en un seul passage, ce qui est invisible dans un échantillon de cinq -pièces et douloureusement visible lorsque quelqu'un installe trois cents mètres de rail. C'est pourquoi nous retournons les capacités caractéristique par caractéristique par rapport à votre dessin plutôt que de publier une table de tolérance globale, et pourquoi les caractéristiques que nous refusons sont nommées explicitement : de longues pattes non supportées portant une légende de planéité et des coins internes pointus spécifiés à un rayon auquel la matrice ne survivra pas, les deux reviennent avec une suggestion de refonte au lieu d'un prix.
Trois limites méritent d’être fixées avant que quiconque ne consacre du temps à un dessin. Nous n'utilisons pas de tubes de qualité médicale-, car nous ne détenons aucune certification de salle blanche. Les sections dépassant 200 mm sur une seule dimension sont évaluées au cas par cas plutôt qu'acceptées par défaut. Et les volumes annuels inférieurs à 500 kg n’amortissent pas l’outillage, ce qui rend la situation économique désastreuse des deux côtés.
Quand le PVC transparent n’est tout simplement pas la bonne réponse
En extérieur, sans protection, dans des zones géographiques à -UV élevés, pour une durée de vie-de dix ans, avec la clarté comme exigence absolue : choisissez autre chose. Les qualités de profilés en PVC transparent stabilisés aux UV étendent considérablement la fenêtre et, pour une exposition ombragée, indirecte ou intermittente, elles fonctionnent bien. Mais une exposition directe prolongée finira par vous coûter de la clarté, et aucune formulation ne prétend que cela soit faux. Cela ne fait que déplacer la date.
La règle de décision que nous utilisons en interne est la géométrie de l'exposition plutôt que l'intérieur-contre-l'extérieur. Sous un auvent, orientés au nord-ou derrière un vitrage qui filtre déjà les UV, les sections stabilisées aux UV-conservent leur clarté. Face au ciel dans une installation à basse-latitude, ce n'est pas le cas, et les spécifications devraient passer à l'acrylique si l'optique domine ou à notregamme de profilés en polycarbonatesi l'impact domine ; les connaissances techniques sur cette substitution se trouvent dans nos notes sursections rigides en polycarbonate. Le polycarbonate comporte ici sa propre mise en garde, car il a besoin d'une couche de protection UV pour éviter le même jaunissement auquel il a été choisi pour échapper.
Il y a également une conséquence financière à une décision erronée dans le sens conservateur. Pour les sections d'architecture et d'éclairage intérieures, nous avons cité les deux méthodes, et la spécification d'un package d'additifs de qualité extérieure - là où l'application n'en avait pas besoin a ajouté environ un cinquième à un quart au coût du matériau sans aucun avantage fonctionnel, sur chaque mètre, pendant la durée de vie du programme. Quatre questions le règlent : le service direct au soleil ou à l'ombre, la garantie de couleur que vous devez en aval, si la pièce est structurelle ou cosmétique lorsqu'elle se fragilise, et la durée de vie attendue par rapport au coût de remplacement.
La conformité est un problème de-PVC souple, qui comporte un certain nombre
Les sections rigides transparentes ne contiennent aucun plastifiant et résolvent donc presque par défaut la question des phtalates. Les flexibles ne le font pas, et le seuil est spécifique : en vertu de l'entrée 51 de l'annexe XVII de REACH, le DEHP, le DBP, le BBP et le DIBP ne peuvent pas être mis sur le marché de l'UE dans des articles plastifiés à raison de 0,1 % en poids ou plus, calculé individuellement.etcomme la somme des quatre (ECHA). Le calcul additionné est la partie qui retient les gens, car quatre chiffres individuels-conformes peuvent produire un total-non conforme. L'article 108 de la CPSIA des États-Unis applique une limite parallèle de 0,1 % à huit phtalates destinés aux produits pour enfants (SATRA).
Il existe une conséquence de second ordre-qui n'est presque jamais évoquée dans la même conversation. Les substitutions de plastifiants conformes et les qualités de stabilisants de contact alimentaires de haute pureté-changent toutes deux l'optique, ce qui signifie qu'un changement de conformité est un changement de clarté : l'échantillon doré que vous avez approuvé avant la substitution n'est plus le produit que vous achetez, et la référence de brume et de YI sur le dessin doit être à nouveau convenue-avec un nouveau premier article plutôt que reportée. Pour quiconque achète des profilés en PVC transparent de qualité alimentaire ou des sections flexibles destinées à l'exportation-, les conséquences pratiques sont que la déclaration doit indiquer le chiffre total plutôt que quatre éléments distincts, et que l'examen de conformité et l'approbation optique doivent avoir lieu dans cet ordre, et non en parallèle.
Là où les profilés en PVC transparent sont réellement spécifiés
Les rails de prix de détail et les porte-étiquettes-en bord de rayon viennent en premier, où la spécification contraignante est la dérive YI plutôt que la transmission. C’est également là que réside l’erreur d’approvisionnement la plus courante dans toute la catégorie. Les acheteurs précisent la clarté à la livraison, les pièces passent et onze mois d'éclairage fluorescent et LED du magasin plus tard, le bord de l'étagère est devenu visiblement chaud par rapport aux sections nouvellement installées à côté. Personne n'a écrit d'exigence de tenue de couleur-car personne ne considérait la transparence comme quelque chose ayant une durée de vie. Les présentoirs d'étagères, les rails de tickets de prix, les bandes de données et les charnières transparentes sont tous des sections debout dans notregamme de profilés en PVC transparent, conçu exactement autour de ce mode de défaillance.
Les profilés en PVC transparent pour l'éclairage LED se comportent encore différemment : la brume est le chiffre déterminant, car la dissimulation des diodes et le flux lumineux tirent dans des directions opposées, et la réponse est souvent une qualité de diffusion plutôt qu'une qualité de transparence. La fourchette et les compromis-sont définis dans notreProfils diffuseurs LED. Les protections des machines et les fenêtres à panneaux placent l'indice d'impact et de flamme avant l'optique, c'est là que le comportement auto-extinguible inhérent au PVC mérite sa place, et où la qualité modifiée à l'impact à 87 % est la bonne réponse plutôt que celle à 90 %. Le travail des bandes de réfrigération et de la chaîne du froid-active une flexibilité à basse-température sans fissuration à froid-, avec une clarté secondaire. Les voyants et les fenêtres de niveau sur les réservoirs sont déterminés en fonction de la compatibilité chimique avec le fluide contenu avant de discuter de tout élément optique.

Chacun d'entre eux a un numéro directeur différent, c'est pourquoi une seule fiche technique de "profil PVC transparent" ne peut pas tous les servir - et pourquoi la conversation utile avec un extrudeur commence à partir de l'application plutôt que du matériau.
Comment rédiger l'exigence optique pour qu'elle soit exécutoire
Les trois lignes optiques sont celles qui sont mal écrites. Voici la correction sous la forme que nous renvoyons réellement, avec les valeurs à partir desquelles nous partirions si vous n'aviez pas de précédent-interne :
| Communément écrit | Ce à quoi nous pouvons vous demander |
|---|---|
| "Clair" / "clair comme du cristal" | Transmission lumineuse supérieure ou égale à 88 % sur un mur de 2 mm, testée selon ASTM D1003. Passer à Supérieur ou égal à 85 % si la section est conforme aux impacts-modifiés ou au contact alimentaire- ; Un taux supérieur ou égal à 90 % n'est réalisable que sur un composé transparent non modifié |
| "Pas de brume" / "ne doit pas avoir l'air laiteux" | Haze Inférieur ou égal à 2 % sur une paroi de 2 mm, testé selon ASTM D1003, mesuré sur la surface telle que-extrudée plutôt que sur un coupon poli. Autoriser inférieur ou égal à 5 % sur les composés modifiés par impact-. Au dessus de 30% la pièce est un diffuseur, quel que soit le nom du dessin |
| "Il ne faut pas jaunir" | YI mesuré et enregistré sur le premier article approuvé comme référence, puis ΔYI inférieur ou égal à 3 par rapport à cette référence après l'exposition de service indiquée. Un plafond YI absolu copié à partir de la fiche technique d'un autre fournisseur est inapplicable, car YI se déplace avec l'épaisseur de la paroi et la géométrie de l'instrument ; un delta par rapport à votre propre échantillon approuvé ne signifie pas |
Le modèle est le même dans chaque cas : une propriété, un nombre, une épaisseur de paroi et une méthode. N'importe lequel des quatre manque et la ligne est inapplicable par aucune des parties. Si votre section ne fait pas 2 mm, conservez la méthode et déplacez le numéro, et attendez-vous à ce que nous vous indiquions dans quelle direction elle se déplace.
Six autres catégories appartiennent au même dessin, et c'est d'elles que proviennent les conflits restants. La colonne de droite-est ce que nous écririons si vous nous laissiez le soin :
| Catégorie | Par défaut nous préciserions |
|---|---|
| Classe de matériaux | PVC rigide, stabilisé à l'étain-, aucun modificateur d'impact sauf si la pièce est manipulée en service. Les sections flexibles reçoivent le plastifiant nommé sur le dessin, DINP ou DOTP, et non "sans phtalate- comme expression |
| Capacité dimensionnelle | Indiqué par fonctionnalité, pas globalement. Cpk Supérieur ou égal à 1,33 sur les dimensions critiques désignées par le client, contre notre moyenne glissante sur six mois de 1,52 sur les lignes en PVC rigide |
| Indice de flamme | UL94 V-0 où la pièce se trouve dans ou à proximité d'un luminaire ou d'un boîtier, avec la note indiquée par rapport à l'épaisseur de paroi à laquelle elle a été testée et non testée ailleurs plutôt qu'implicite |
| Déclarations réglementaires | L'entrée 51 de l'annexe XVII de REACH est indiquée comme chiffre cumulé pour les quatre phtalates, inférieur à 0,1 % en poids. RoHS où la pièce entre dans les équipements électriques. EU 10/2011 ou FDA 21 CFR en cas de contact avec des aliments |
| Matériaux adjacents | Chaque interface PS, ABS ou collée que la pièce rencontre en service, répertoriée sur le dessin. C'est la ligne qui empêche une demande de migration deux ans plus tard |
| Longueur de coupe et emballage | Longueur de coupe avec sa propre tolérance, film protecteur sur la face visible en standard pour les sections claires et nombre de paquets. Les pièces transparentes arrivent bien plus souvent éraflées que hors tolérance. |
Les deux éléments les plus souvent omis dans tout ce que nous citons sont le plafond de brume et la note sur les matériaux - adjacents, et à eux deux, ils représentent la plupart des arguments. Envoyez un dessin avec ces éléments remplis et vous obtenez une réponse de capacité-par-fonctionnalité au lieu d'un devis passe-partout.
Questions fréquemment posées
Dans quelle mesure les profilés en PVC transparent sont-ils transparents par rapport à l'acrylique ou au polycarbonate ?
Inférieur aux deux, à 85-90 % contre 92 % pour l'acrylique et 88 % pour le polycarbonate. Un composé de PVC transparent non modifié atteint plus de 90 % avec un voile inférieur à 2 % ; Les qualités d'impact-modifiées et de contact alimentaire-se situent plus près de 87 à 88 %. La transmission diminue encore à mesure que l'épaisseur de la paroi augmente, et le voile doit être spécifié séparément selon la norme ASTM D1003 plutôt que déduit de la transmission.
Pourquoi les profilés en PVC transparent jaunissent-ils ?
Trois causes distinctes : un ensemble de stabilisants avec une réserve thermique insuffisante, un matériau stagnant et se dégradant dans le chemin d'écoulement de la filière, ou une dispersion inégale du stabilisant pendant le mélange. Un jaunissement uniforme indique la formulation, un jaunissement strié de l'outillage, une variation de lot-à-de lot au mélange.
Les profilés en PVC transparent peuvent-ils être utilisés à l’extérieur ?
Oui, avec des qualités stabilisées aux UV-dans des positions d'exposition ombragées, indirectes ou filtrées-. Pour une exposition directe prolongée avec une longue durée de vie et une exigence de clarté stricte, l'acrylique ou le polycarbonate recouvert d'UV-est la spécification correcte.
Comment un lot de profilés en PVC transparent est-il libéré si les tests de solvant ne s'appliquent pas ?
Par contrôles dimensionnels et optiques par rapport à des critères convenus avant l'outillage. Les écrans à immersion dans un solvant filtrent la fusion et ne s'appliquent pas aux pièces critiques ou transparentes de couleur, de sorte que la mesure des couleurs et les critères d'acceptation visuelle doivent être définis au stade du dessin plutôt qu'au premier article.
Les profilés PVC transparents sont-ils conformes à REACH et au-contact alimentaire ?
Les sections rigides le sont généralement, sans plastifiant. Les sections flexibles doivent être vérifiées par rapport à l'entrée 51 de l'annexe XVII de REACH à 0,1 %, calculée à la fois individuellement et comme la somme des quatre phtalates restreints, et le travail en contact avec les aliments-exige en outre un stabilisant de haute pureté-spécialement conçu-.
Si tu as un dessin
Envoyez-le avec les lignes optiques ci-dessus remplies et nous reviendrons avec ce que nous pouvons conserver caractéristique par caractéristique, ce que nous refuserions et où nous vous pousserions vers un polymère différent. La faisabilité initiale, la recommandation de matériaux et une fourchette de coûts approximative reviennent dans les 48 heures ; la conception du moule est publiée dans les 72 heures suivant un dessin utilisable, et l'échantillonnage s'effectue sur 15 à 20 jours ouvrables en fonction de la complexité de la section, hors outillage de production selon les paramètres de production plutôt que fini à la main -pour la présentation.
En tant que fabricant de profilés en PVC transparent, nous extrudons des sections personnalisées depuis 1998, sommes passés à l'outillage de co-extrusion en 2010 et avons reconstruit le département de moulage en 2023. Nous exploitons désormais plus de quarante lignes d'extrusion à plus de 2 000 tonnes par an : une capacité suffisante pour que le travail de nettoyage repose sur un outillage dédié plutôt que de partager une matrice avec des tirages pigmentés, ce qui constitue le contrôle de contamination le plus efficace qui soit. Commencez par notreCapacité du profil d'extrusion de PVC, ou envoyez la coupe-via notreformulaire de demandeet marquez-le pour examen technique. Les demandes d'ingénierie sont adressées à engineering@dachangplastic.com et obtiennent la réponse d'un ingénieur plutôt qu'une réponse commerciale.